
Se sua impressão 3D está saindo com bolhas, estalos, peças quebradiças ou qualidade muito abaixo do esperado, o filamento úmido é um dos culpados mais comuns — e mais fáceis de resolver. Veja como identificar, secar e armazenar corretamente.
O que é filamento 3D úmido e por que isso acontece
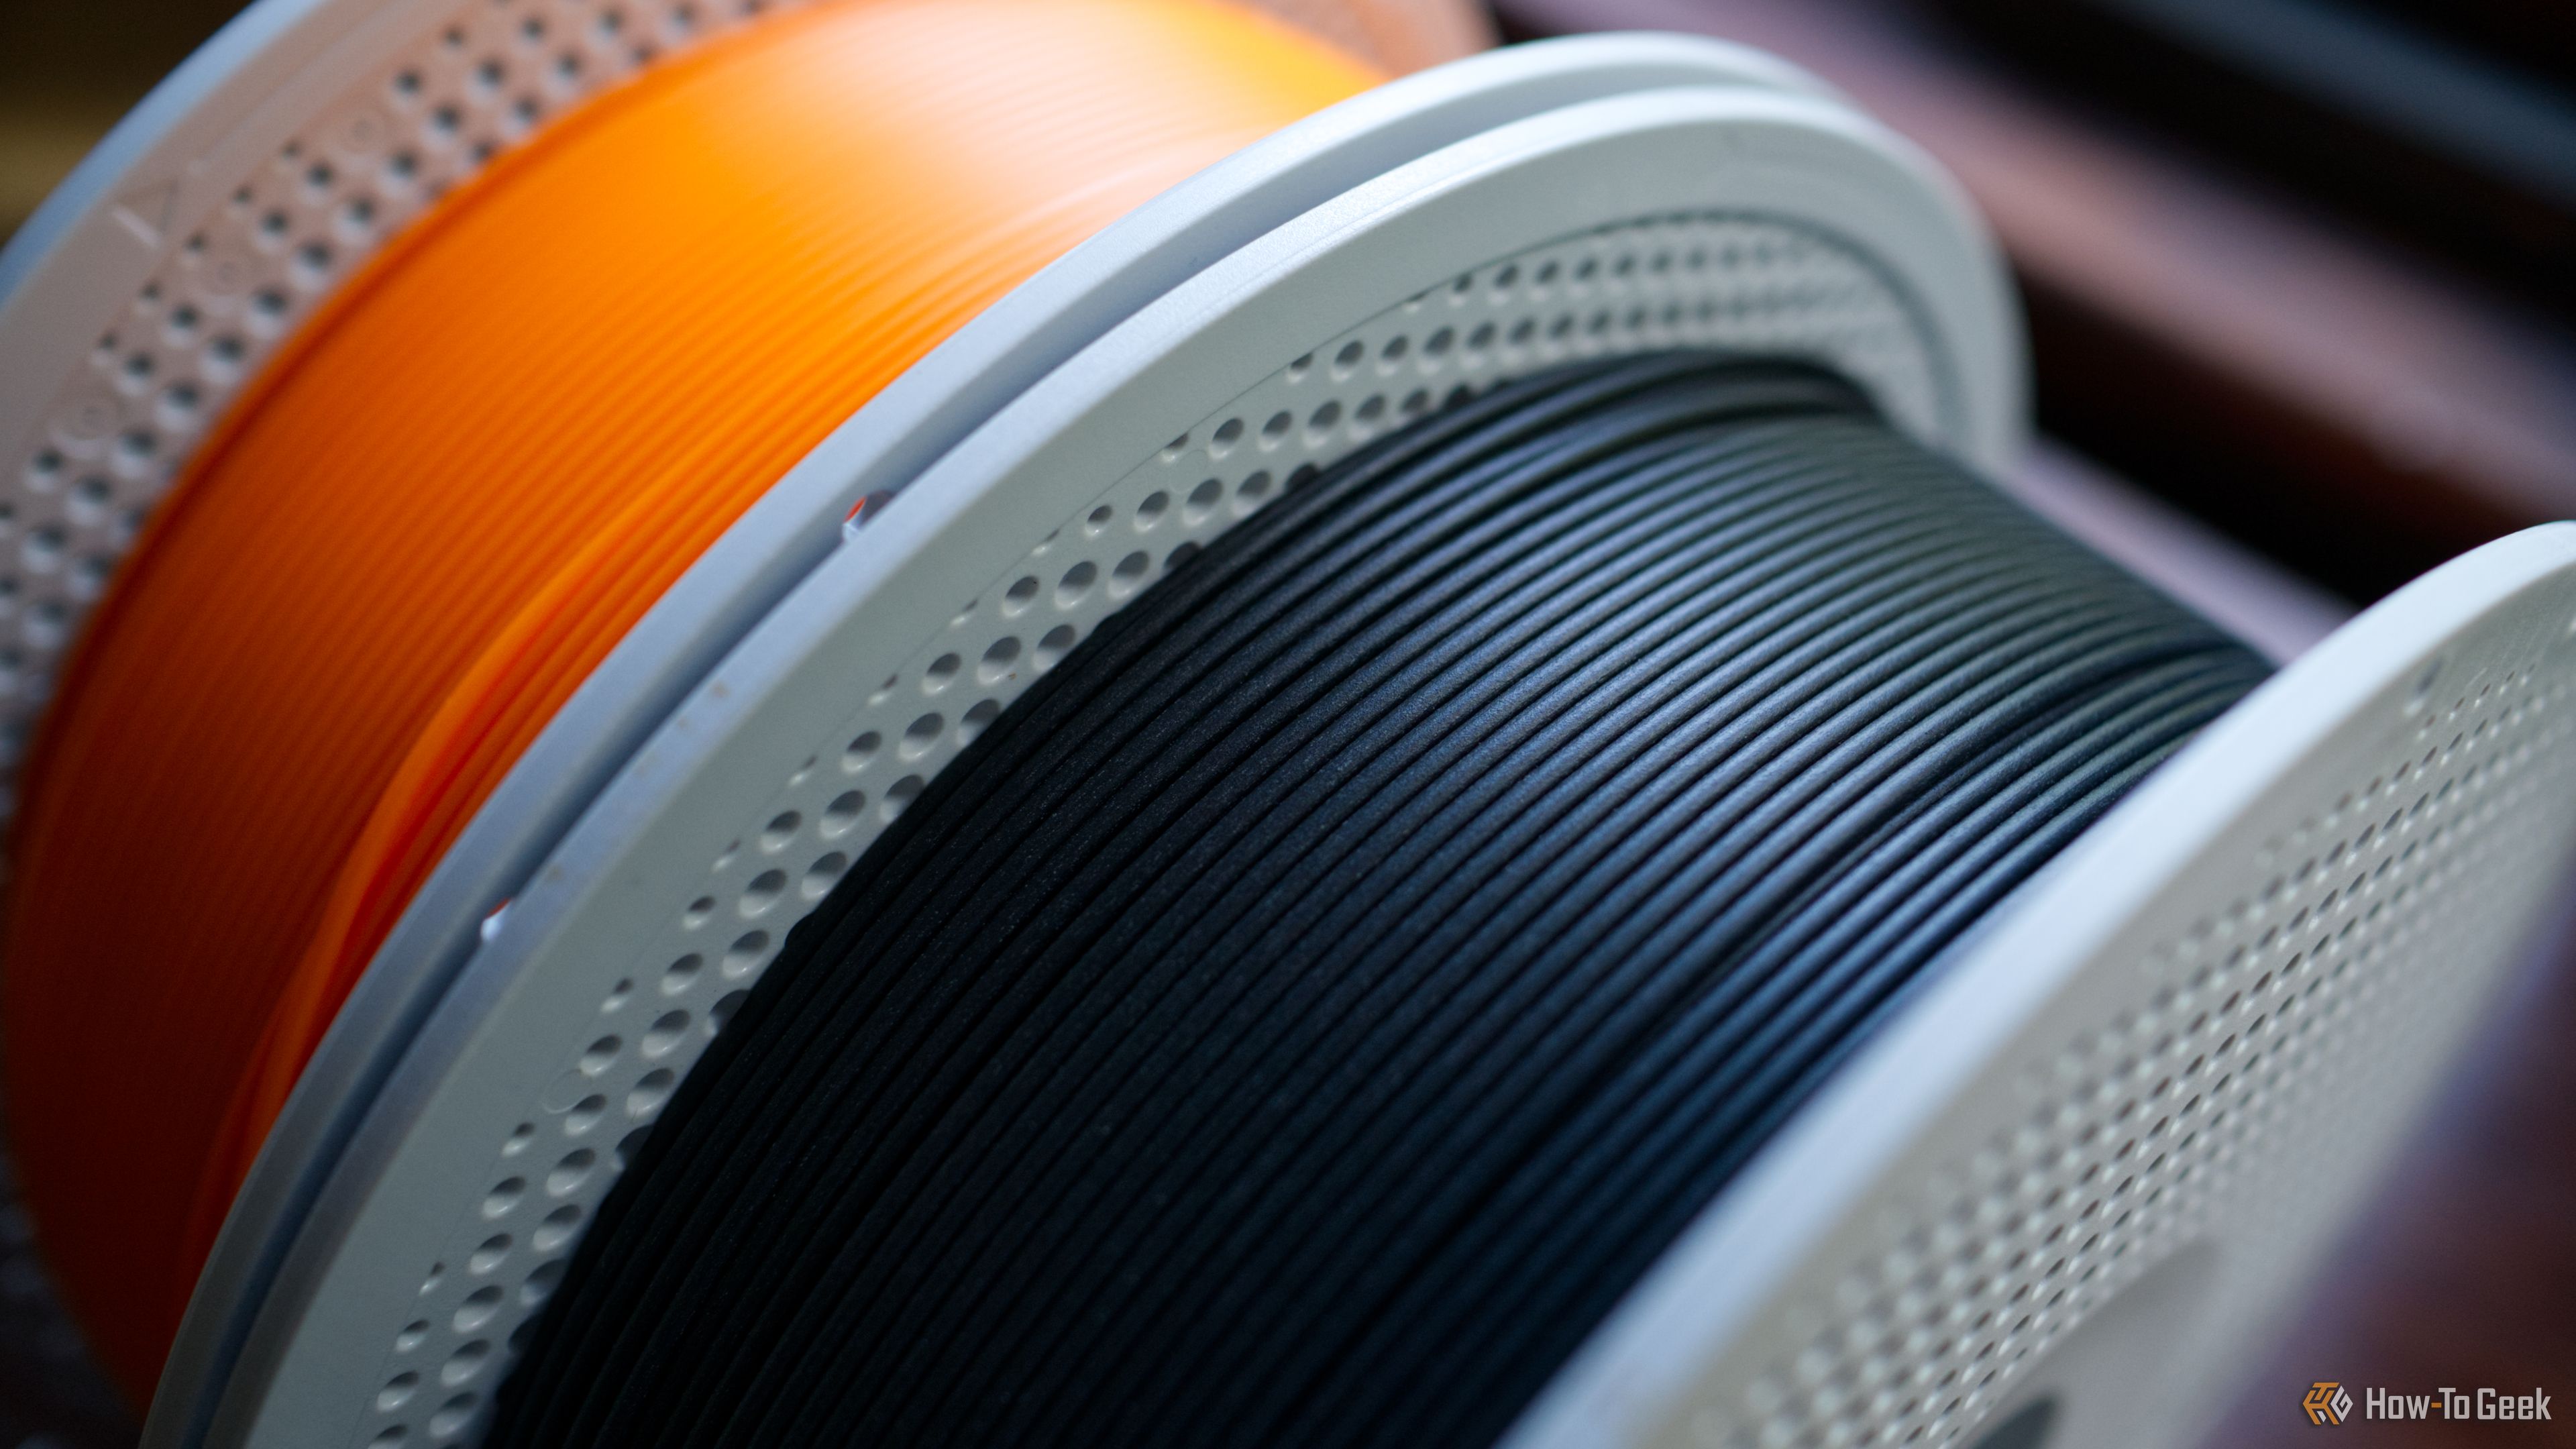
Todo filamento termoplástico usado em impressão 3D FDM/FFF — PLA, PETG, ABS, TPU, nylon, policarbonato — é higroscópico: ele absorve moléculas de água do ar ambiente. Isso é uma propriedade do material, não um defeito.
Quando o filamento úmido passa pelo hotend (em temperaturas de 200 °C a 260 °C), a água absorvida ferve e se expande rapidamente, gerando vapor que rompe o fluxo de plástico derretido. É o mesmo princípio de colocar água em uma frigideira quente: ela espirra e borbulha.
Quanto mais higroscópico o material, mais rápido ele absorve umidade e mais severos os sintomas. Veja uma comparação:
7 sintomas claros de que você está imprimindo com filamento úmido
Quando o filamento está úmido, o problema se manifesta de maneira bastante previsível. Fique atento a qualquer um destes sinais durante a impressão ou no resultado final:
1. Estalos, chiados e "estouridos" no extrusor
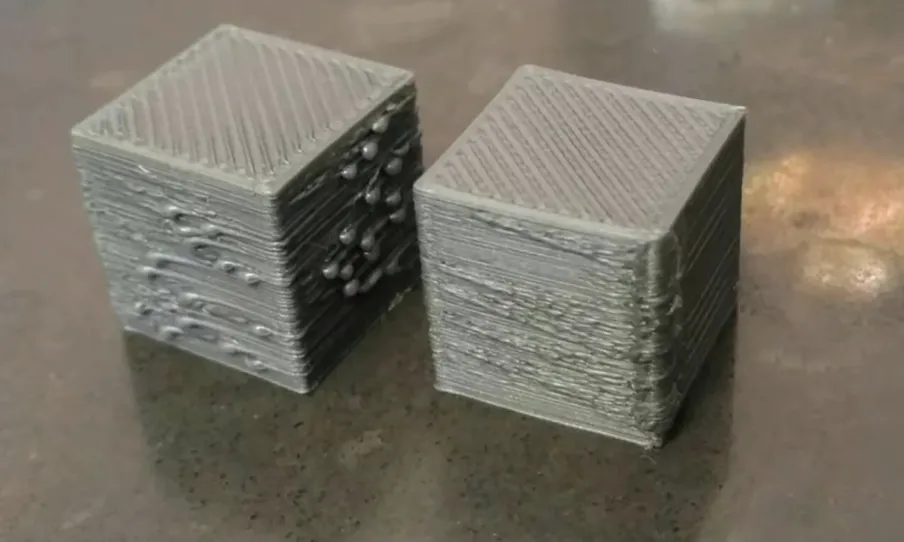
O sintoma mais fácil de identificar. Você vai ouvir pequenos pops ou estalos intermitentes vindos do hotend, como se o filamento estivesse espirrando. Isso é a água fervendo dentro do bico e é quase um diagnóstico definitivo.
2. Bolhas visíveis no filamento
Observe o filamento transparente ou translúcido (PETG claro, PLA natural, TPU) de perto, contra a luz. Se você vir bolhas de ar internas, micro-rachaduras ou superfície esbranquiçada, ele absorveu umidade. Bolhas grandes na superfície indicam hidratação severa.
3. Superfície da peça rugosa, com bolhas ou "casca de laranja"
Impressões com filamento úmido apresentam superfície irregular, com pequenas bolhas ou textura granulosa, em vez do acabamento liso esperado. É comum em paredes externas e em camadas superiores.


4. Stringing excessivo (fios finos entre as partes)
O filamento úmido altera a viscosidade do plástico derretido, fazendo com que ele escoe continuamente pelo bico durante os movimentos de travel. Resultado: aquele efeito de "teia de aranha" entre as partes da peça, difícil de remover.
5. Peças quebradiças ou com baixa resistência mecânica
A presença de vapor durante a extrusão cria micro-vazios no interior da peça, enfraquecendo a adesão entre camadas. A peça pode parecer bonita por fora, mas quebra com facilidade nas mãos — especialmente em PETG e nylon.
6. Mau cheiro durante a impressão
Água + plástico superaquecido gera um cheiro adocicado forte e característico, diferente do cheiro "normal" do filamento. Se você perceber odor intenso de plástico queimado com notas de vapor, investigue.
7. Entupimento recorrente do bico (hotend clog)
O vapor resíduo pode resfriar e solidificar plástico dentro do bico, formando crostas que causam entupimento parcial. Sintomas: extrusão intermitente, sub-extrusão ou fluxo parando totalmente.
Por que a umidade afeta tanto a impressão (a física por trás)
Para entender bem o que está acontecendo, vale conhecer o mecanismo técnico:
- Absorção molecular: as moléculas de água penetram entre as cadeias poliméricas do filamento (não ficam apenas na superfície). Isso é o que torna a secagem difícil: não basta "enxugar".
- Expansão térmica da água: ao entrar no hotend (200-260 °C), a água absorvida passa de líquida para vapor, expandindo cerca de 1.600 vezes em volume. Esse é o "pop" que você ouve.
- Ruptura do fluxo: o vapor rompe a coluna de plástico derretido, criando bolhas e vazios que se tornam defeitos na peça final.
- Hidrólise química: em temperaturas acima de 200 °C na presença de água, alguns materiais sofrem hidrólise — quebra das cadeias poliméricas. Isso degrada permanentemente o filamento, especialmente nylon e PETG, que perdem propriedades mecânicas mesmo depois de secos.
Em resumo: umidade é inimiga da qualidade de impressão 3D. A boa notícia é que é 100% evitável com armazenamento adequado.
Como diagnosticar com certeza se o filamento está úmido
Antes de descartar um filamento, faça o teste do forno (também chamado de "teste de fervura"):
Passo a passo do teste
- Corte um pedaço de 10 cm do filamento (use a ponta que está exposta).
- Pré-aqueça o forno elétrico a 80 °C (não precisa ser exato — entre 70 °C e 90 °C serve).
- Coloque o pedaço em uma assadeira forrada com papel alumínio.
- Deixe por 30 minutos.
- Observe o resultado:
- Sem alterações: filamento provavelmente está bom (ou com umidade mínima).
- Pequenas bolhas ou pontos: umidade leve — comece a usar dry box.
- Bolhas grandes ou gotículas de água: umidade severa — seque antes de usar.
- Filamento deformou ou derreteu: temperatura alta demais ou material diferente (teste não é válido).
Como secar filamento 3D: métodos testados
Existem três métodos principais, do mais simples ao mais profissional:
Método 1: Forno elétrico doméstico (caseiro e econômico)

Ideal para quem está começando e não quer investir em equipamento.
- Use somente forno elétrico — forno a gás libera umidade que piora o problema.
- Pré-aqueça a 50 °C vazio por 10 minutos para evaporar resíduos.
- Coloque o spool dentro de um saco zip lock grande, deixando a boca semi-aberta para saída de vapor.
- Para PLA: 50 °C por 4-6 horas.
- Para PETG: 60-65 °C por 4-6 horas.
- Para ABS: 80 °C por 4-6 horas.
- Para nylon: 80 °C por 8-12 horas.
- Na metade do tempo, vire o spool para secagem uniforme.
- Após retirar, deixe esfriar dentro do saco antes de usar.
Método 2: Secador de filamento dedicado (profissional)
Equipamentos específicos como o eSun eBOX, Sunlu S1/S4 ou PrintDry mantêm temperatura e circulação de ar constantes. Vantagens:
- Temperatura controlada com precisão (±2 °C).
- Permite secar e imprimir ao mesmo tempo (modelos com furo para o filamento passar).
- Mais seguro que o forno doméstico.
- Custo: de R$ 200 a R$ 600 no mercado brasileiro.
Método 3: Dry box improvisado (baixo custo)
Para quem quer solução imediata sem investir muito:
- Compre um pote hermético grande (10-20 L) com tampa de pressão.
- Coloque 2-3 pacotes de sílica gel indicadora (100-200 g) no fundo.
- Faça um furo na tampa para passar o filamento, vedando com bucha de silicone.
- Coloque um pequeno higrômetro dentro para conferir (ideal: UR abaixo de 20%).
- Reative a sílica gel no forno a 120 °C por 2-3 horas sempre que mudar de cor.
Como armazenar filamento 3D para evitar umidade


Prevenir é sempre mais fácil e barato do que remediar. Aqui vai o protocolo de armazenamento que usamos na PrintLab:
Para uso doméstico casual (PLA, PETG ocasional):
- Guarde o spool no saco zip original com 1-2 pacotes de sílica gel.
- Cada vez que usar, feche o saco novamente.
- Mantenha em armário fresco e seco, longe de janelas.
- Troque a sílica gel a cada 2-3 meses ou quando mudar de cor.
Para uso frequente ou materiais higroscópicos (nylon, TPU, PC):
- Invista em um dry box comercial ou monte um DIY com pote hermético + sílica gel + higrômetro.
- Mantenha a umidade interna abaixo de 15-20%.
- Se a impressora estiver em ambiente aberto, considere levar o dry box para perto da impressora para alimentar o filamento diretamente.
Para estoque profissional (revenda, ateliê, makerspace):
- Armazene todos os spools em ambiente com desumidificador industrial ou ar-condicionado (UR < 40%).
- Use prateleiras abertas para circulação de ar.
- Rotacione o estoque (FIFO — first in, first out).
- Etiquete cada spool com data de abertura e material.
Perguntas frequentes (FAQ)
Filamento sempre seco = impressão sempre perfeita
Confira nossa linha de filamentos PLA, PETG e especiais, todos embalados a vácuo com sílica gel e prazo de validade de 2 anos.
Ver filamentos →Equipe Técnica PrintLab Brasil
Especialistas em impressão 3D com mais de 8 anos de experiência com filamentos FDM/FFF. Testamos dezenas de marcas e modelos para trazer reviews e guias práticos para a comunidade maker brasileira.